

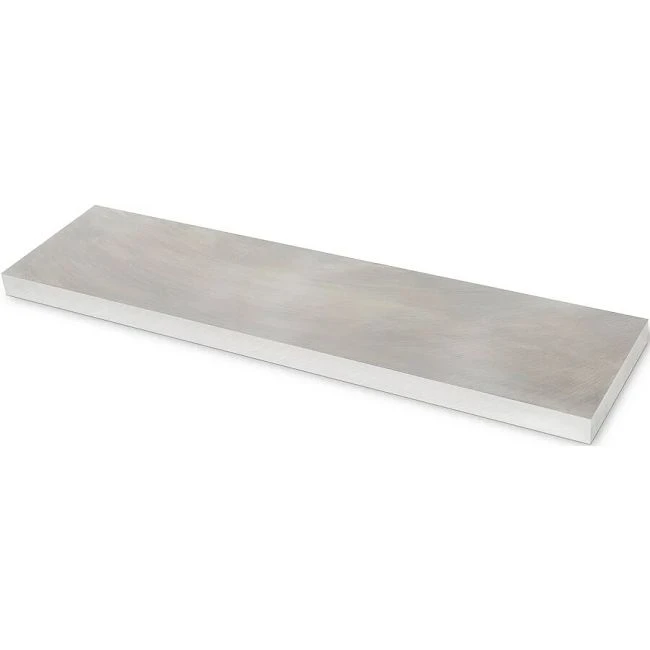
Präzisionsflachteile
Kernvorteile
Low-Profile-Montageraum
Dünne-Plattenoptionen von 1–8 mm eignen sich für Baugruppen mit eingeschränkter Höhenzugabe. Wenn ein Trägerelement unter einem Instrument oder einer Vorrichtung sitzt, nimmt der dünne Abschnitt weniger der verfügbaren Stapelhöhe ein als eine herkömmliche dicke Grundplatte.
Einheitliche gegnerische Gesichter
Durch die Bearbeitung der beiden Arbeitsflächen wird die in der Zeichnung angegebene parallele Sitzbeziehung hergestellt. Wenn eine Komponente zwischen angrenzenden Elementen eingeklemmt wird, begrenzt die kontrollierte Flächengeometrie keilförmige Abweichungen entlang der Verbindung, anstatt sich auf die ursprünglichen Rohteiloberflächen zu verlassen.
Glatte Kontaktflächen
Für die angegebenen Arbeitsflächen ist eine Oberflächenrauheit von Ra 0,8–3,2 µm verfügbar. Bei breiten Steckkontakten verringert die feinere maschinelle Bearbeitung die Hervorhebung von Werkzeugspuren auf der angrenzenden Oberfläche und sorgt so für eine definierte Oberflächenbeschaffenheit der Befestigungs- und Trägerelemente an ihren Sitzschnittstellen.
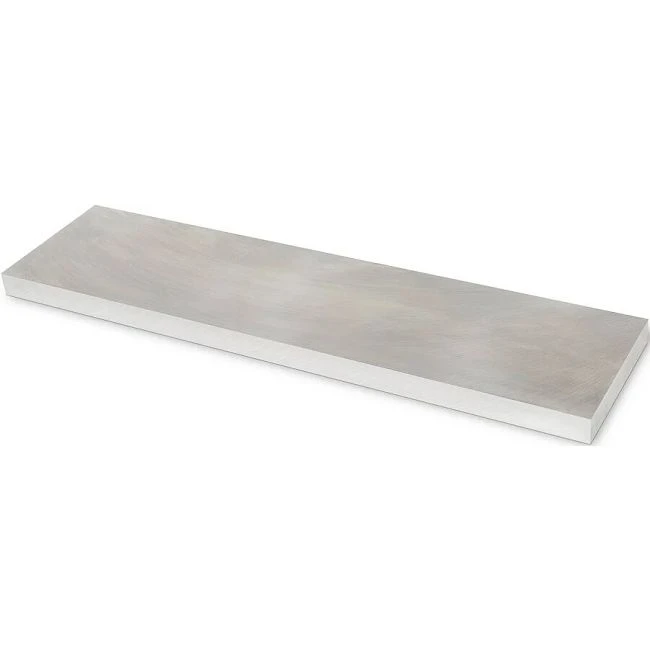
Spezifikationsparameter
|
Parameterelement |
Standardspezifikationsbereich |
|
Plattendicke |
1 mm–8 mm ultradünne Präzisionsmodelle, 10 mm–120 mm konventionelle Modelle |
|
Oberflächenparallelität |
Kleiner oder gleich ±0,02 mm |
|
Anwendbare Materialien |
Aluminiumlegierung 6061, Edelstahl 304, kaltgewalztes Stahlblech |
|
Oberflächenrauheit |
Ra0,8–Ra3,2 Präzisionspolieren optional |
|
Unterstützende Verfahren |
Präzises Oberflächenfräsen, Mikrolochbohren, Senken und integriertes Anfasen |
Anpassungsmöglichkeiten
Flache Teile werden anhand der genehmigten Zeichnung oder des genehmigten Musters hergestellt, wobei das Rohmaterial vorbereitet und dann stufenweise vor- und nachbearbeitet wird. Die Bearbeitungssequenz wird um die angegebenen Arbeitsflächen herum angeordnet und kleine Löcher oder Kantenmerkmale werden fertiggestellt, ohne das vereinbarte Bezugsschema zu ändern.
Anpassbare Artikel
Material: Aluminium 6061, Edelstahl 304 oder kaltgewalzter Stahl
Gesamtlänge, Breite und Umfangsform
Konventionelle Blechstärke: 10–120 mm
Montagelochdurchmesser und Achsabstände
Größe und Winkel des Senkers
Fasenbreite und Kantenprofil
Zeichnung-definierte Flächen- und Kantentoleranzen
Qualitätskontrolle
- Vor der Bearbeitung werden Werkstoffgüte, Härte, Größe und Oberflächenzustand überprüft. Das erste Stück legt die Prüfreferenz für die Platte fest, einschließlich der Bezugsfläche der Zeichnung und der Merkmale, die zur Positionierung des Werkstücks während der Messung verwendet werden.
- Bei der CMM-Inspektion werden Lochpositionen und die Beziehungen zwischen Flächen überprüft. Bei Prozessmessungen wird auf Veränderungen nach Materialentfernung oder Umspannen geachtet, und Rauheitsmessungen werden an den vorgesehenen Kontaktflächen durchgeführt und nicht anhand des Aussehens abgeleitet.
- Fertige Teller werden vor dem Verpacken einer vollständigen Prüfung auf Aussehen und -Schlüsselmaße unterzogen, wobei besonderes Augenmerk auf Kerben und erhöhte Kanten an den Sitzbereichen gelegt wird. Inspektionsaufzeichnungen identifizieren die Teilerevision und das Produktionslos; Eine Inspektion durch Dritte-wird akzeptiert.
FAQ
F: Wie werden flache Teile für den Export verpackt?
A: Die Verpackung richtet sich nach den für die Bestellung angegebenen Schutz- und Verpackungsanforderungen.
F: Wie lange ist die Produktionsvorlaufzeit für kundenspezifische Flachteile?
A: Die kundenspezifische Produktion dauert 10–15 Tage.
F: Ist ein bearbeitetes flaches Teil automatisch eine kalibrierte Prüfoberflächenplatte?
A: Nein. Für die messtechnische Kalibrierung ist ein separat spezifizierter Kalibrierumfang erforderlich.
F: Kann eine dünne Platte einen tiefen Senker für eine bündige Schraube verwenden?
A: Geben Sie eine Senkung an, die die minimale Restplattendicke der Zeichnung beibehält.


